

Kvalitetskontrol i produktion af farvebelagt stålspole
Kvaliteten af en farvebelagt stålspole bestemmes af et komplekst samspil mellem substratkvalitet, metallisk belægningsintegritet, organisk belægningspåføring og overfladefinish. For producenter skal kvalitetskontrolsystemer overvåge hvert trin i produktionen for at sikre, at slutprodukter opfylder ydeevnespecifikationerne for korrosionsbestandighed, formbarhed og udseende.
Kvalitetskontrol for farvebelagte stålspoler omfatter inspektion af råmaterialer, overvågning i processen og test af slutproduktet. Nøgleparametre omfatter belægningstykkelse, vedhæftning, hårdhed, farvekonsistens og påvisning af overfladefejl. Kvaliteten af det endelige produkt afhænger primært af produktionsprocessen, men forkert håndtering og opbevaring kan også forårsage betydelig skade.
Kernekvalitetsparametre
Ydeevnen af farvebelagte stålspoler bestemmes af flere indbyrdes afhængige parametre, som skal kontrolleres gennem hele produktionen.
Belægningstykkelse
Til udvendige anvendelser skal frontbelægningens tykkelse være mindst 20μm (primer ≥5μm, topcoat ≥15μm). Utilstrækkelig tykkelse kompromitterer korrosionsbeskyttelsen, mens for stor tykkelse fører til revner og dårlig vedhæftning.
Vedhæftning og formbarhed
Blyantshårdheden skal opfylde 2H-standarden med 180° bøjningsydelse på ≤3T. Disse parametre sikrer, at belægningen forbliver intakt under rulleformnings- og profileringsoperationer uden revner eller delaminering.
Korrosionsbestandighed
Salttågemodstand på ≥500 timer er påkrævet til udendørs applikationer. Denne test simulerer langvarig eksponering for korrosive miljøer og validerer coatingsystemets beskyttende ydeevne.
Metoder til måling af belægningstykkelse
Nøjagtig måling af belægningstykkelse er afgørende for kvalitetskontrol. Følgende tabel opsummerer de vigtigste målemetoder og deres anvendelser.
| Metode | Princip | Ansøgning | Destruktiv |
|---|---|---|---|
| Magnetisk tykkelsesmåler | Elektromagnetisk induktion | Magnetiske underlag (stål) | Ikke-destruktiv |
| Magnetisk-hvirvelstrømsmåler | Kombineret magnetisk og hvirvelstrøm | Både magnetiske og ikke-magnetiske substrater | Ikke-destruktiv |
| Mikrometer metode | Tykkelsesforskel før/efter fjernelse | Alle underlagstyper | Destruktiv |
| Metallurgisk mikroskopi | Tværsnitsmåling | Voldgiftstest | Destruktiv |
Standard måleprocedure
For galvaniserede farvebelagte spoler er det vigtigt at skelne mellem zinklaget og den organiske belægning, da standard magnetiske tykkelsesmålere måler den samlede ikke-magnetiske lagtykkelse.
- Trin 1 Mål den samlede tykkelse af "zinklagsbelægning" ved hjælp af en magnetisk tykkelsesmåler på fem steder mere end 25 mm fra kanten af prøven.
- Trin 2 Fjern den organiske belægning med en remover, der ikke angriber zinklaget. Mål igen på de samme steder for at opnå zinklagets tykkelse.
- Trin 3 Træk zinklagets tykkelse fra den samlede tykkelse for at opnå den organiske belægningstykkelse.
- Standard Følg GB/T 13448-2019 "Testmetoder for farvebelagte stålplader og bånd" eller ISO 2178 for international overensstemmelse.
Kvalitetskontrolmatrix: Key Performance Indicators
Den følgende sammenligning giver et struktureret overblik over de kritiske kvalitetsparametre for farvebelagte stålspoler.
| Parameter | Acceptstandard | Målemetode | Indvirkning på ydeevne |
|---|---|---|---|
| Belægningstykkelse (Front) | ≥20μm | Magnetisk måler / mikrometer | Korrosionsbeskyttelse, holdbarhed |
| Blyants hårdhed | ≥2H | Blyants hårdhedstest | Ridsemodstand, slid |
| 180° bøjning | ≤3T | T-bøjningstest | Formbarhed, revnebestandighed |
| Slagmodstand | ≥9J | Slagtest | Håndteringsholdbarhed |
| Salttågemodstand | ≥500 timer | Saltsprøjtekammer | Langsigtet korrosionsbeskyttelse |
| Farveforskel | <3ΔE | Spektrofotometer | Æstetisk konsistens |
| 60° glans | >60 | Glansmåler | Visuelt udseende |
Igangværende kvalitetskontrol
Under fremstillingen opdager og retter strenge kvalitetskontrolforanstaltninger i processen potentielle problemer omgående. Nøglekontrolpunkter omfatter:
- Påføring af belægning Belægningstykkelse overvåges løbende ved hjælp af ikke-destruktive testmetoder. Både belægningshastighed og temperatur kontrolleres, da forkert temperatur kan resultere i en belægning med dårlige fysiske egenskaber.
- Overfladeinspektion Visuelle inspektioner afslører overfladefejl såsom ridser, buler eller huller. Automatiserede inspektionssystemer ved hjælp af kameraer og sensorer scanner overfladen med høj hastighed for at opdage selv de mindste uregelmæssigheder.
- Adhæsionstest Krydsskærings- og slagtest verificerer bindingsstyrken mellem belægningen og substratet, hvilket sikrer, at belægningen forbliver intakt under formningsoperationer.
Almindelige overfladedefekter og forebyggelse
Overfladefejl kan påvirke både udseendet og ydeevnen af farvebelagte stålspoler. Bevidsthed om almindelige defekter muliggør proaktiv forebyggelse.
- Ridser Forårsaget af forkert håndtering eller kontakt med skarpe genstande under behandlingen. Forebyg ved forsigtig håndtering og brug af beskyttende materialer.
- Pinholes Små huller i belægningen, der udsætter underlaget for korrosion. Styres gennem ensartet belægningspåføring og korrekt hærdning.
- Appelsinskal Ujævn overfladetekstur forårsaget af forkert belægningsflow eller hærdningsforhold. Styres gennem optimeret belægningsformulering og procesparametre.
- Farveforskel Variationer i farve mellem batches eller inden for en enkelt spole. Styres gennem præcis pigmentspredning og farvetilpasningssystemer.
Krav til opbevaring og håndtering
Korrekt opbevaring er afgørende for at opretholde kvaliteten af farvebelagte stålspoler efter produktion. Forkert opbevaring kan forårsage belægningsskader, rust og afskalning.
- Miljø Opbevares i tørre, godt ventilerede områder med luftfugtighed under 70% og temperatur mellem 5°C og 40°C. Undgå ekstreme temperatursvingninger, der kan forårsage kondens.
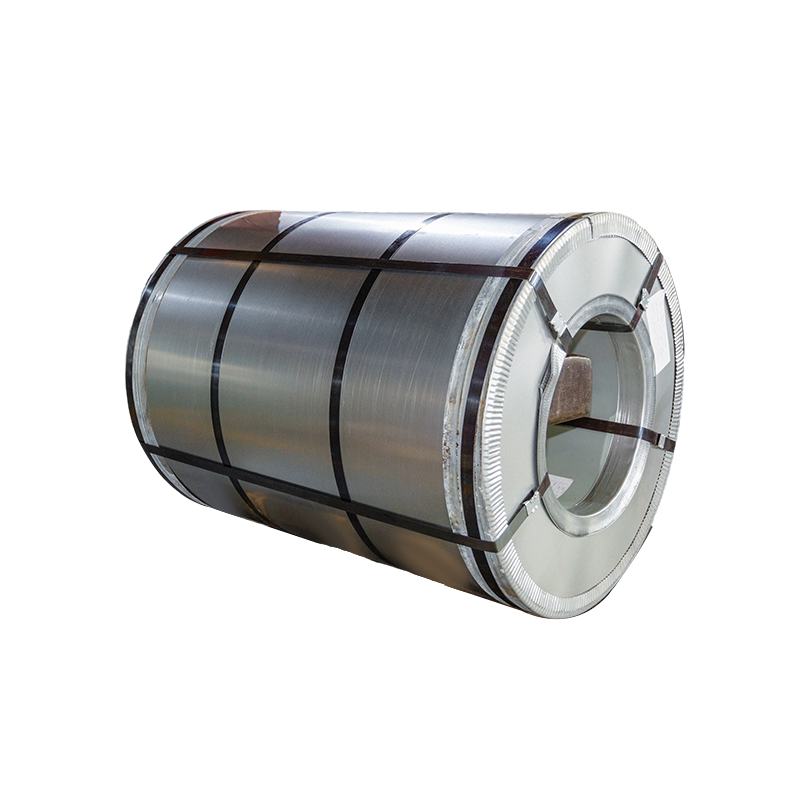
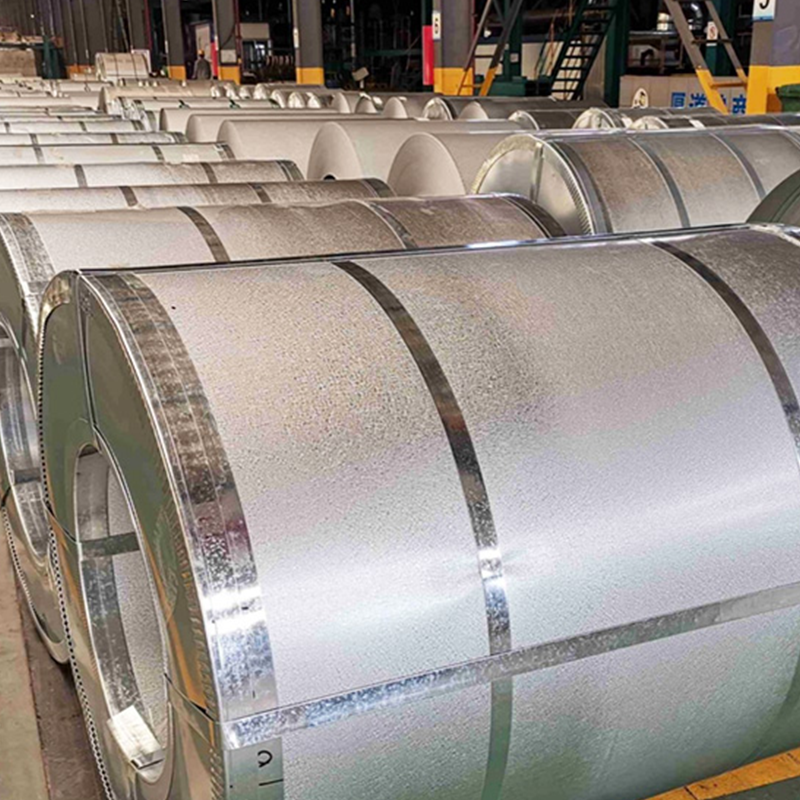
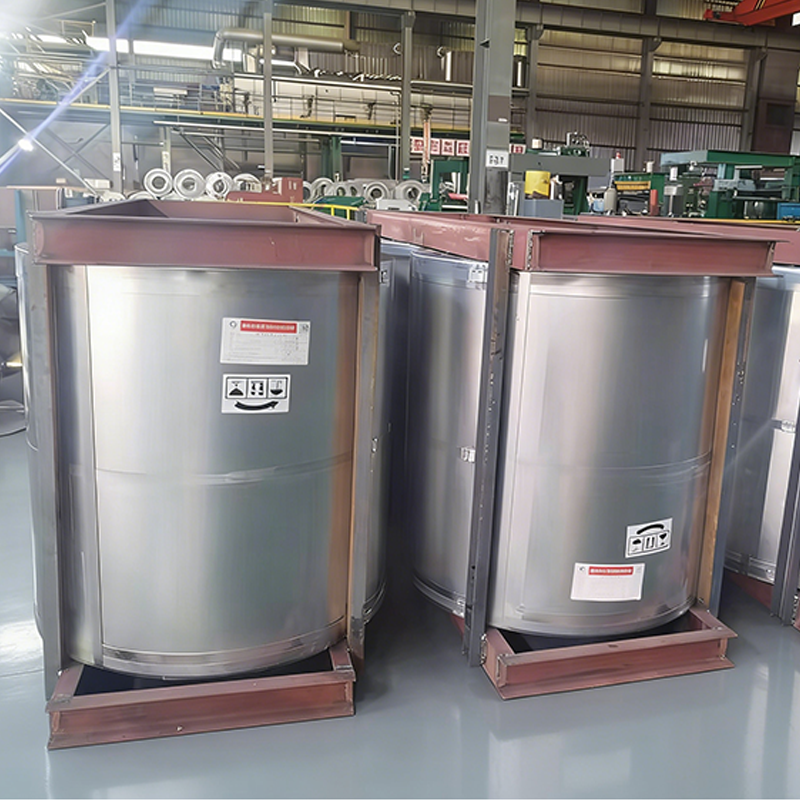
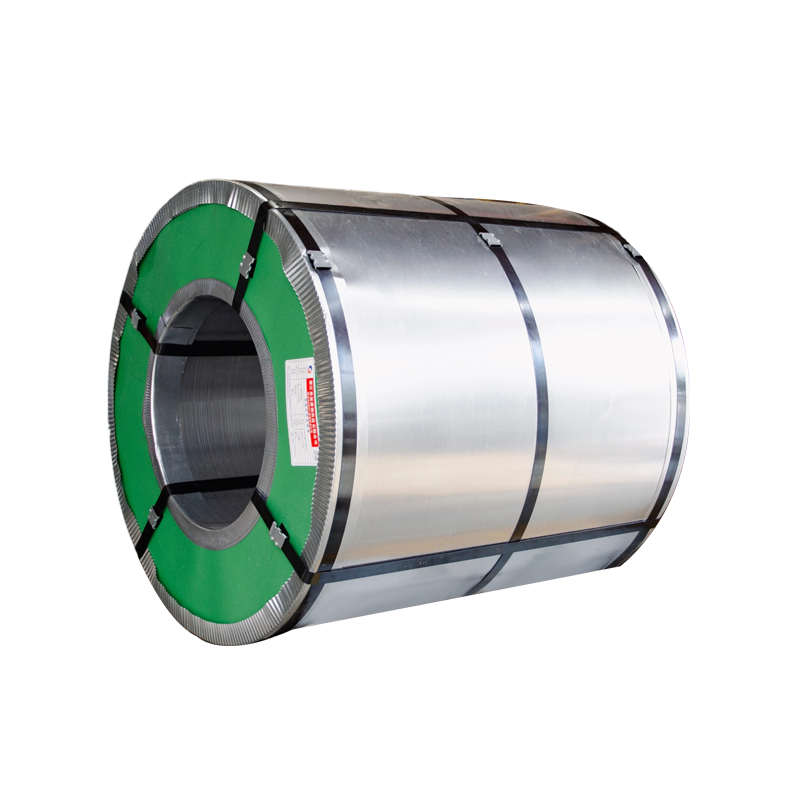
- Positionering Spoler skal opbevares lodret (stående) på dedikerede træ- eller plastsadler. Bunden af spolen skal være mindst 10 cm over jorden.
- Stabling Begræns stabling til maksimalt 3 lag. Brug tørre, rene træpuder mellem lagene for at fordele trykket jævnt. Hold en afstand på mindst 10 cm mellem tilstødende spoler.
- Håndtering Brug dedikerede spolegaffeltrucks eller C-kroge. Brug ikke ståltove til løft, da dette kan deformere spolen og beskadige belægningen.
- Original emballage Opbevar den originale emballage intakt under opbevaring. Hvis emballagen åbnes til inspektion, skal den omgående genskabes.
Konklusion
Kvalitetskontrol til farvebelagt stålspoles er en omfattende proces, der spænder over substratvalg, belægningspåføring, overfladeinspektion og korrekt opbevaring. Nøglekvalitetsparametre omfatter belægningstykkelse (≥20μm), vedhæftning (2H blyanthårdhed), formbarhed (≤3T bøjning) og korrosionsbestandighed (≥500h salttåge).
Nøjagtig måling ved hjælp af magnetiske tykkelsesmålere, mikrometermetoder eller metallurgisk mikroskopi sikrer ensartet kvalitet. In-proces inspektionssystemer opdager defekter tidligt, mens korrekt opbevaring og håndtering forhindrer skader efter produktion. Når alle kvalitetskontrolelementer er korrekt implementeret, leverer farvebelagte stålspoler pålidelig ydeevne med levetider fra 7-25 år afhængigt af det valgte belægningssystem.
Ofte stillede spørgsmål
Den mindste frontbelægningstykkelse til udendørs applikationer er 20μm, bestående af primer (≥5μm) og topcoat (≥15μm). Utilstrækkelig tykkelse kompromitterer korrosionsbeskyttelse og levetid.
Belægningstykkelse kan måles ved hjælp af ikke-destruktive metoder (magnetisk tykkelsesmåler, magnetisk hvirvelstrømsmåler) eller destruktive metoder (mikrometer, metallurgisk mikroskopi). For galvaniserede spoler skal zinklaget og organisk belægning måles separat.
Det anbefalede opbevaringstemperaturområde er 5°C til 40°C med relativ luftfugtighed under 70%. Undgå ekstreme temperatursvingninger, der kan forårsage kondens og beskadige belægningen.
Farvebelagte stålspoler skal opbevares lodret (stående), fordi vandret opbevaring kan forårsage deformation, spolen kollaps og belægningsskader. Lodret opbevaring reducerer også risikoen for, at stablingstrykket beskadiger belægningen.
Stabling should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Den primære standard i Kina er GB/T 13448-2019 "Testmetoder for farvebelagte stålplader og -bånd." Internationale standarder omfatter ISO 2178 og ASTM standarder for tykkelsesmåling og ydeevnetest.
Coating er en betydelig produktionsomkostning. Hver mikron belægningstykkelse repræsenterer cirka 1 million dollars i materialeomkostninger for store producenter. Præcis tykkelseskontrol kan spare betydelige omkostninger og samtidig bevare kvaliteten.
Til udendørs applikationer kræves en salttågemodstand på mindst 500 timer. Denne test validerer belægningens evne til at beskytte stålsubstratet i korrosive miljøer såsom kyst- eller industrizoner.