Den blindgyde er præcis det problem, som one-stop-produktion hævder at løse for PPGI/PPGL kvalitetskontrol. Påstanden kan testes med dokumenter i stedet for slogans: Hvis en producent kontrollerer substratgalvanisering, maling, opskæring og eksportemballage, så skal hver kvalitetsregistrering for en given spole ligge i én fil. Denne artikel forklarer, hvad one-stop-fremstilling betyder i praksis med belagt stål, hvilke kontrolpunkter der flyttes internt, specifikationerne varierer til efterspørgsel på hvert trin, og hvordan man auditerer en leverandør før den første indbetaling. De her citerede intervaller følger gængse internationale standarder såsom EN 10169 og ASTM A755.
One-stop-fremstilling betyder, at én ansvarlig producent kontrollerer hvert forarbejdningstrin, der bestemmer spolekvaliteten, fra blottede strimler til pakket eksportenhed.
Modellen kræver ikke én kæmpe bygning; det kræver én ejer af kæden. Zhejiang Aoguan Thin Steel Technology Co., Ltd., grundlagt i Jiaxing i 2008, driver en galvaniseringslinje, en galvalume-linje, to farvebelægningslinjer og en opskærings- og belægningslinje i Zhejiang, med søsterfabrikker i Anhui (ca. 150.000 tons farvebelagt spole under udvidelse af samme gruppe pr. år) og Jiangsu. Når firmaet, der galvaniserer båndet, også maler og pakker det, følger kvalitetsdata med i spolen i stedet for at blive genopbygget fra modstridende certifikater.
Integration betyder mest på de fem punkter, hvor mangler traditionelt gemmer sig mellem to leverandører. Flyt alle fem under ét tag, og den klassiske blame loop mister sine udgange.
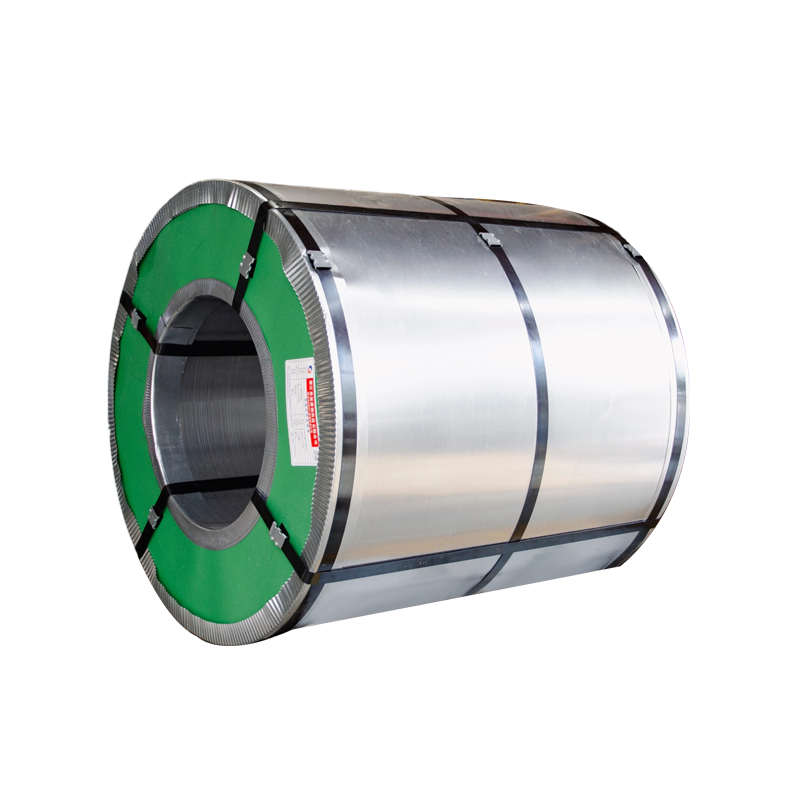
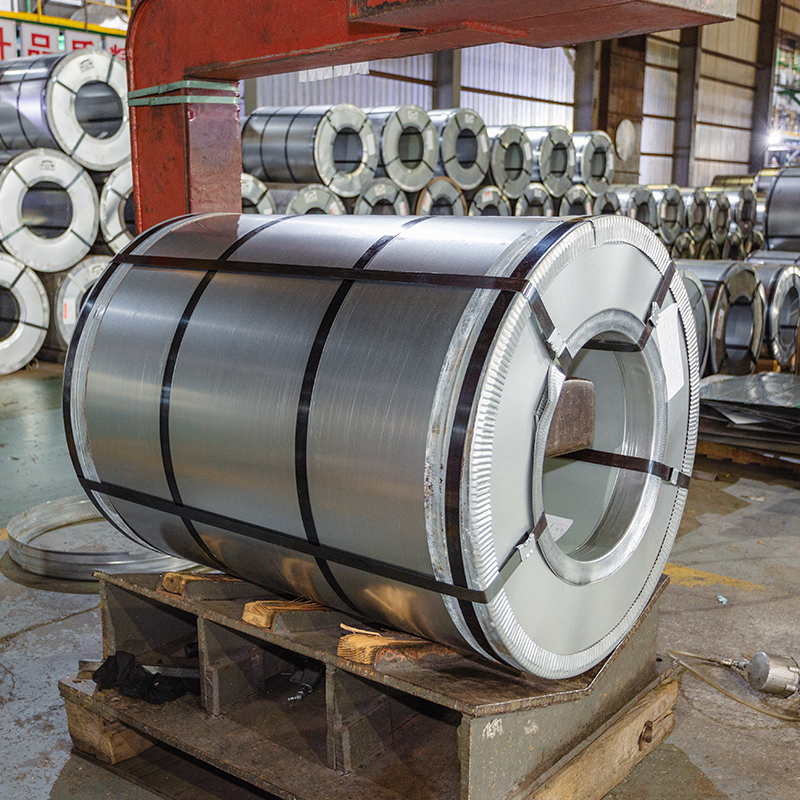 Galvaniserede stålspoler (GI) med varmzinkbelægning Varmgalvaniseret spole tilbyder korrosionsbestandighed, god formbarhed og kvaliteter som DX51D–DX54D. Det passer her som det integrerede substrat, hvis belægningsvægt og sporbare parti registrerer ankerkvalitet på tværs af produktionskæden. Se produkt →
Når én virksomhed ejer alle fem faser, bliver spolenummeret en tråd: Træk i det, og substratpartiet, hærdeskemaet og pakningsjournalen kommer ud sammen.
Døm ethvert one-stop-krav mod skriftlige numre. De tre intervaller nedenfor udgør rygraden i en PPGI/PPGL-købsspecifikation, og tabellen gør dem til en tjekliste med testmetoder vedhæftet.
| Kontrolpunkt | Typisk krav | Test standard | Risiko i en delt forsyningskæde |
| Zink eller AZ belægningsmasse | Z60-Z275 g/m² til PPGI, AZ70-AZ150 g/m² til PPGL | ASTM A90 eller XRF måler | Tynde pletter korroderer først efter installation |
| Samlet filmtykkelse | 25-34 μm (primer 5-7, topcoat 15-20) | ISO 2808 eller ASTM D7091 | Underbygning forkorter levetiden, overbyggede revner ved bøjninger |
| T-bøjningsfleksibilitet | 2T-3T ved almindelige målere | EN 13523-7 | Revner opstår ved kundepressen |
| Saltsprøjtebestandighed | 500-1.000 timer for polyester, higher for PVDF | EN 13523-8 eller ASTM B117 | Tidlig kridning i kyst- eller industriluft |
| Blyants hårdhed | H til 2H | EN 13523-4 | Slidser under rulleformning og transport |
| Glans konsistens | Inden for 5 glansenheder af det godkendte panel | EN 13523-2 | Synlig nuance uoverensstemmelse mellem batches |
Vejrkarakterer fortjener samme disciplin. PVDF-belagt spole købes normalt til udvendig beklædning med lang levetid, så spørg efter den dokumenterede vejrbestandighedsklasse for harpikssystemet i stedet for en generisk sætning med høj vejrbestandighed.
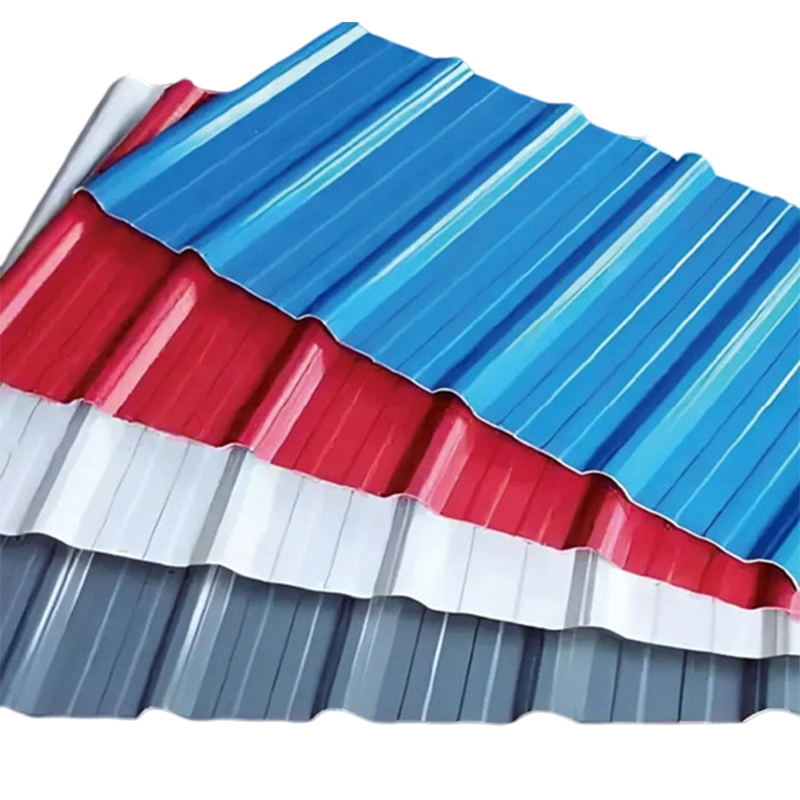
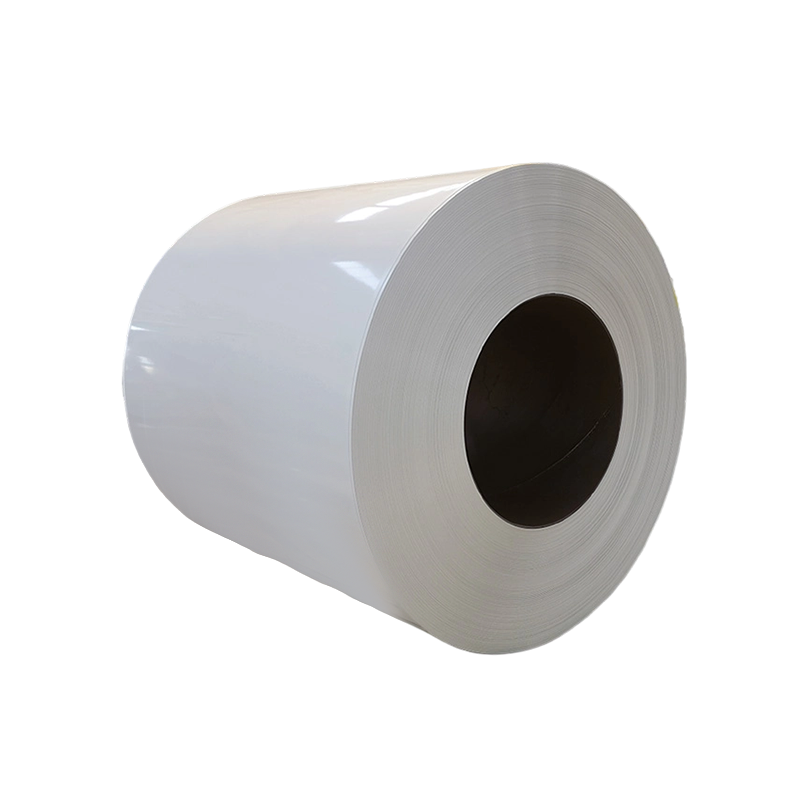
 PVDF-belagt spole til udvendig beklædning med lang levetid En førsteklasses farvebelagt spole med PVDF-harpiks-topcoat, der leverer UV-, syreregn- og saltspraybestandighed med stærk farvebevarelse. Værd at tjekke for dokumenteret belægningstykkelse og vejrligsklasse på udvendige beklædningsprojekter. Se produkt →
De fleste argumenter om dårlig maling er egentlig argumenter om mikrometer. Et enkeltlags arkitektonisk system bærer typisk omkring 6 μm bagside på bagsiden, 5-7 μm primer og 15-20 μm topcoat, ca. 30 μm total film. Det er tyndt nok til, at et underskud på 3 μm kan bestå enhver visuel kontrol, men alligevel stor nok til at forkorte levetiden målbart. Købere bør derfor måle-tjekke filmtykkelsen på hvert indkommende parti og matche det med udgivelsesarket; regnestykket fremgår af vejledningen til beregning af zinkbelægning og malingsfilmtykkelse .
Maskineriet kan være identisk på begge modeller; forskellen er, hvem der underskriver for defekten.
Intet af dette gør en integreret producent automatisk bedre; en svag plante, der ejer alt, er stadig en svag plante. Det, integration køber, er sporbarhed. Når batch 4471 fejler et T-bøjningstjek, sidder dets hærdningsdiagram, substratparti og emballageregistrering i samme fil, så rettelsen tager dage i stedet for måneder.
Revider kæden, ikke brochuren, før den første indbetaling flyttes.
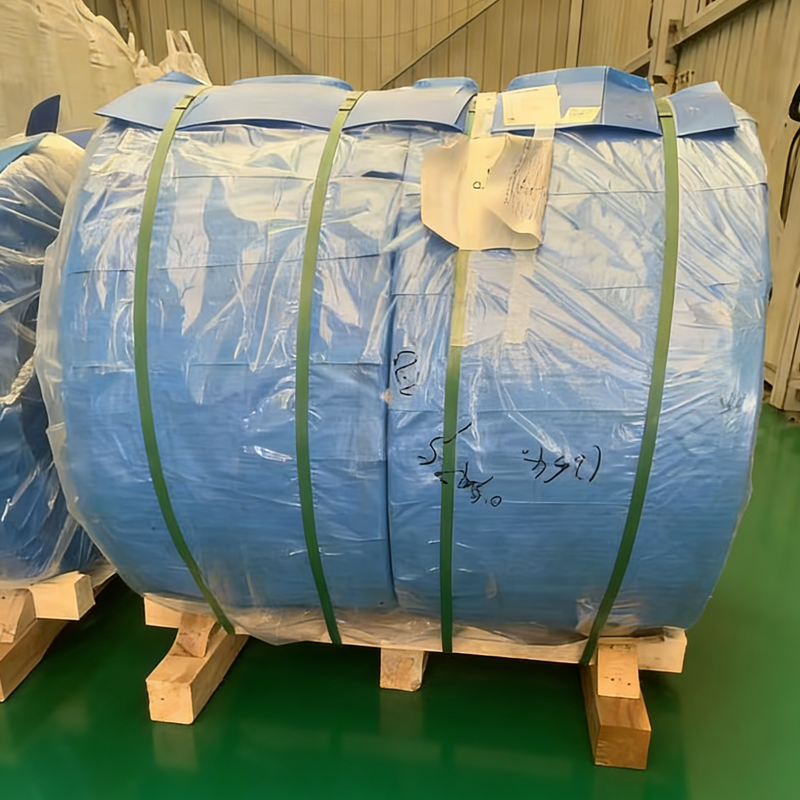
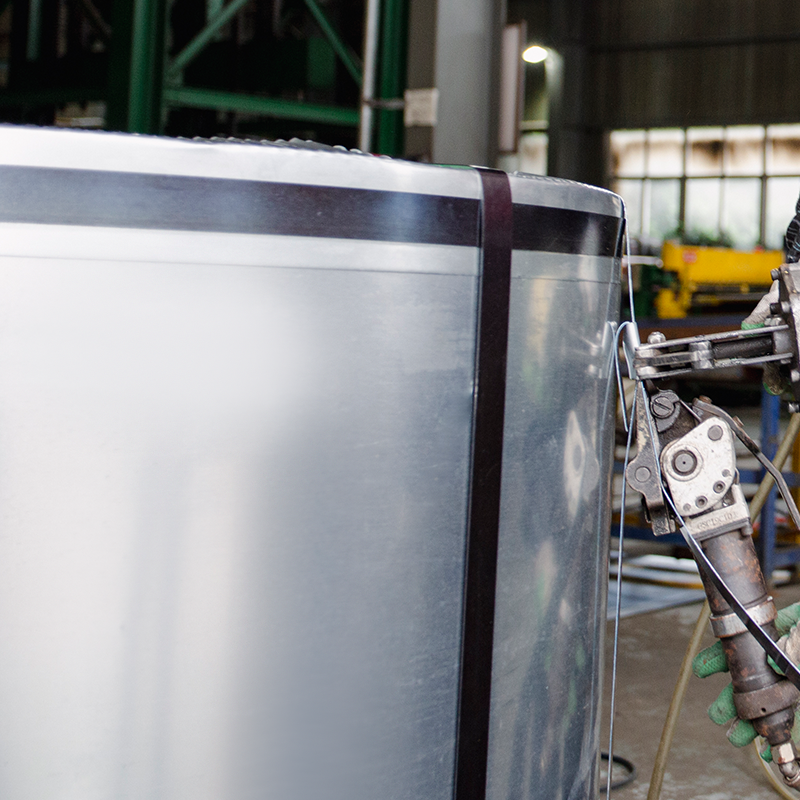
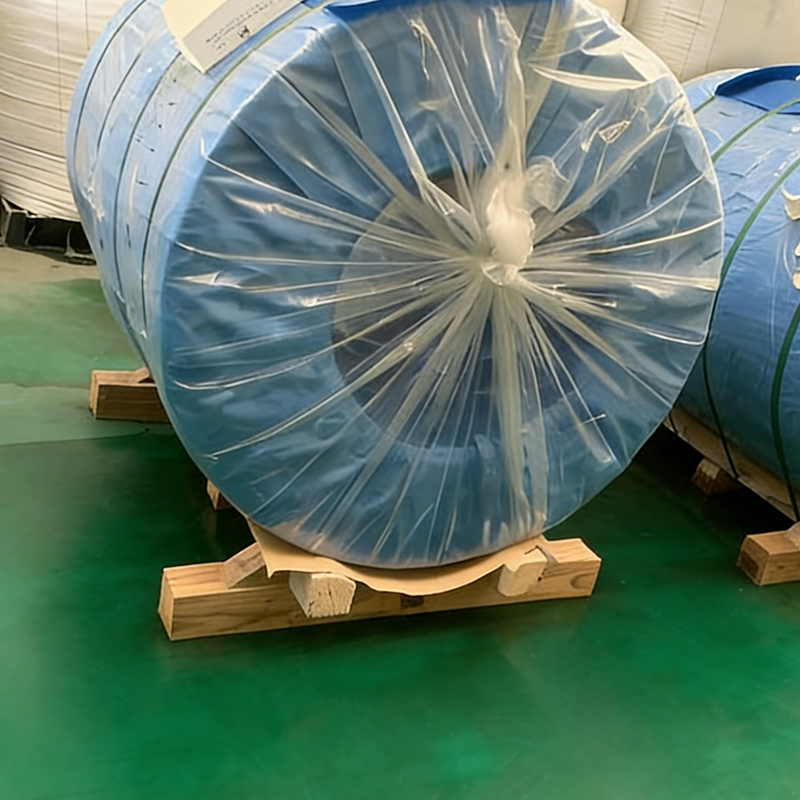 Vandtæt indpakning og forsegling til stålspoleemballage Strækfilm, vandtæt vævet klud og forseglede plastikhætter giver 360 graders fugt- og støvbeskyttelse efter palletering. Det er vigtigt her, fordi eksportklar pakning bevarer spolekvaliteten gennem søfragt til endelig levering. Se produkt →
Nedstrømskrav skærper tjeklisten yderligere. Renrum panel købere f.eks. tilføjer normalt grænser for overfladefejl og planhed oven på standardspolespecifikationer, og en leverandør, der kontrollerer sin egen linje, kan forpligte sig til disse grænser med langt mere selvtillid.
One-stop-fremstilling er kun værd at betale for, når kæden kan verificeres med dokumenter. Testen er enkel: For ethvert spolenummer, du nævner, kan leverandøren producere sit substratoprindelse, belægningsmasse, filmopbygning, hærdningsdata og pakningsspecifikation?
Producenter, der integrerer galvanisering, maling, opskæring og eksport af emballage under ét kvalitetssystem, svarer inden for få minutter; mellemmænd, der ommærker købte spoler, kan ikke. Skriv disse fem dokumenter ind i købskontrakten, og de fleste kvalitetstvister slutter, før de starter.
Nej. Det giver klarere ansvarlighed og stærkere sporbarhed, mens den faktiske kvalitet stadig afhænger af procesdisciplin. Derfor betyder specifikationsarket og fem-trins revision mere end etiketten på fakturaen.
Hovedsageligt ved underlaget. PPGI bruger galvaniseret stål, hvis zinklag ofrer sig selv for at beskytte afskårne kanter, mens PPGL bruger aluminium-zinkstrimmel, der modstår varme og vejrlig bedre, men giver mindre offerbeskyttelse. Belægnings- og testkrav er ellers de samme.
Fire kontroller fanger de fleste reelle påstande: filmtykkelse efter gauge, zink eller AZ-masse mod certifikatet, en T-bøjningskontrol og en glanssammenligning med det godkendte panel. Tilføj saltspraytest for nye belægningssystemer eller nye leverandører.
Det styrer den leverede kvalitet. Spoler, der ankommer med vandpletter, kantskader eller slidte overflader, fejler ved pressen, selv når metallurgien er perfekt, så emballering og håndtering hører hjemme i QC-planen snarere end efter den.
Adresse
nr. 166, South Baigongqiao Road, økonomisk og teknologisk udviklingszone, Nanhu-distriktet, Jiaxing City, Zhejiang-provinsen, Kina
Telefonnummer
+86-15021696188
Produkter
+86-15021696188
Mobil terminal